Dimensionamento de Estação Redutora de Pressão de Vapor: o cálculo que separa uma ERP estável de uma válvula de segurança abrindo toda semana
Por RDC Componentes · Engenharia aplicada a sistemas de vapor e condensado
Resumo para gestores e compradores
Uma estação redutora de pressão (ERP) mal dimensionada não quebra no comissionamento. Ela degrada: pressão oscilando, sede erodida, válvula de segurança abrindo "sem motivo" e vapor indo para a atmosfera.
O erro mais comum é o superdimensionamento ("mais uma folga por segurança"). Ele custa duas vezes: na compra e na operação.
Uma passagem pela sede equivalente a um furo de 3 mm pode descarregar cerca de R$ 63 mil/ano de vapor pela válvula de segurança (base de custo: R$ 308/t).
A válvula de segurança a jusante não é acessório opcional. A NR-13 exige que vasos de pressão tenham dispositivo com abertura ajustada em valor igual ou inferior à PMTA, e ela deve ser dimensionada para o pior cenário de falha, não para a vazão do processo.
Antes de pedir cotação, exija do fornecedor o cálculo de Kv nos cenários de vazão máxima e mínima, a verificação de velocidade na saída e o dimensionamento da válvula de segurança. A seção 11 traz o checklist.
A válvula de segurança que abre "sem motivo" não está com defeito
Você talvez já tenha visto esta cena. Turno da noite, carga baixa, e a válvula de segurança a jusante da redutora começa a chiar. A equipe recalibra, troca a mola, às vezes troca a válvula inteira. Duas semanas depois, o chiado volta.
A válvula de segurança está cumprindo exatamente a função dela. O problema está alguns centímetros antes: uma válvula redutora que perdeu estanqueidade porque passou meses operando com o obturador colado na sede. E ela foi parar ali por uma decisão tomada antes da compra: o dimensionamento.
Este artigo não é um catálogo. É o roteiro de cálculo que usamos para dimensionar uma ERP de vapor, com as contas abertas para você refazer na sua planilha. Vamos mostrar:
- porque o Kv calculado com o expoente isentrópico errado já nasce subestimado;
- porque a mesma válvula pode ser estável ou instável dependendo da característica do obturador;
- por que a redutora não "seca" vapor úmido;
- e porque uma válvula de segurança escolhida pela vazão do processo deixa a planta, na prática, sem proteção.
1. Por que a ERP é um problema de engenharia, e não de catálogo
Três propriedades do vapor tornam a redução de pressão menos trivial do que parece.
O volume específico mais que dobra. Vapor saturado a 10 bar(g) tem 0,177 m³/kg. Depois de expandido até 4 bar(g), passa a ocupar 0,390 m³/kg. A mesma massa precisa de mais que o dobro da área de passagem para manter a velocidade. É por isso que uma ERP "do mesmo diâmetro da linha" quase sempre está errada em algum ponto.
A expansão é isentálpica. No orifício da válvula não há troca de calor nem trabalho. A entalpia se mantém e a temperatura de saturação cai. Isso define a qualidade do vapor que chega ao processo (seção 6).
O escoamento pode estrangular. Acima de uma certa razão de pressão, reduzir mais a pressão a jusante não aumenta a vazão. Esse limite depende da geometria da válvula (fator xT) e do expoente isentrópico do vapor, e governa também o ruído aerodinâmico.
Por isso, dimensionar uma ERP envolve, no mínimo:
- Balanço térmico dos consumidores (vazão máxima, nominal e mínima).
- Cenários de pressão a montante e a jusante.
- Kv para os cenários críticos, conforme IEC 60534-2-1.
- Verificação de rangeabilidade e da característica de vazão.
- Velocidade na entrada, na saída do corpo e na tubulação a jusante.
- Qualidade do vapor a montante (separação, filtragem, drenagem).
- Proteção contra sobrepressão a jusante, dimensionada para o pior cenário de falha.
Tratar esse conjunto como "escolher uma válvula do catálogo" é a origem da maioria dos problemas descritos a seguir.
2. Dados de projeto e os dois cenários que decidem tudo
O primeiro erro típico é dimensionar com um único par vazão/pressão. A pressão a montante varia com o modo de queima e o pressostato da caldeira. A vazão varia entre a partida a frio e o fim de semana com um único consumidor. Uma ERP precisa ser verificada em dois cenários opostos.
Cenário | Pressão a montante | Vazão | O que ele verifica |
|---|---|---|---|
Capacidade | Mínima | Máxima de pico | Se a válvula entrega a carga sem saturar o curso |
Controle | Máxima | Mínima | Se a válvula controla sem operar colada na sede |
Três cuidados ao levantar os dados:
- Vazão vem de balanço térmico, não de folga acumulada. Quando cada disciplina acrescenta 20% "por segurança", a válvula final sai duas ou três vezes maior que o necessário. Dimensionar pela capacidade máxima da caldeira também é folga, só que disfarçada de critério.
- A pressão a jusante deve ser a mínima que o processo aceita. Valide com o fabricante do equipamento consumidor qual temperatura de saturação ele realmente precisa. No caso analisado na seção 8, o fabricante da máquina confirmou que um consumidor alimentado a 11 kgf/cm² operava normalmente a 4 kgf/cm².
- Informe o estado do vapor a montante: saturado seco, úmido (com título estimado) ou superaquecido (com temperatura). Isso muda a massa específica no cálculo e, como veremos, a qualidade do vapor que chega ao processo.
Para razões de redução muito altas, acima de cerca de 5:1 em pressão absoluta, avalie a redução em dois estágios: duas válvulas em série com trecho intermediário, ou trim de múltiplos estágios. Assim a energia é dissipada de forma gradual, com menos ruído e menos erosão.
3. Cálculo do Kv: o método e o erro que quase todo mundo comete
O Kv é a vazão de água, em m³/h, que atravessa a válvula totalmente aberta com perda de carga de 1 bar. Para fluidos compressíveis, a IEC 60534-2-1 define a vazão mássica como:

Onde W é a vazão (kg/h), P1 e P2 são as pressões absolutas (bar), ρ1 a massa específica a montante (kg/m³) e xT o fator de razão de pressão diferencial da válvula, informado pelo fabricante. Se x ≥ Fγ·xT, o escoamento está estrangulado: usa-se x = Fγ·xT e Y = 0,667.
O erro silencioso: γ = 1,3 para vapor saturado
Muitas planilhas usam γ = 1,3 para qualquer vapor. Esse valor é o do vapor superaquecido. Para vapor saturado, o valor usual é γ ≈ 1,135. A diferença parece acadêmica, mas Fγ entra duas vezes no cálculo: no fator de expansão e no limite de estrangulamento.
Exemplo resolvido
Dados (ilustrativos): vapor saturado seco, 3.000 kg/h, de 10 bar(g) para 4 bar(g), xT = 0,70. Propriedades pela formulação IAPWS-IF97, coerentes com a tabela de vapor saturado da Bermo.
Grandeza | γ = 1,3 (errado para saturado) | γ = 1,135 (correto) |
|---|---|---|
P1 / P2 (bar abs) | 11 / 5 | 11 / 5 |
ρ1 (kg/m³) | 5,64 | 5,64 |
x | 0,545 | 0,545 |
Fγ · xT (limite crítico) | 0,650 | 0,568 |
Y | 0,720 | 0,680 |
Kv requerido | 22,7 | 24,0 |
O Kv calculado com γ = 1,3 sai 6% menor. Repare também que, com o γ correto, x = 0,545 fica a apenas 4% do limite de estrangulamento (0,568). A válvula opera muito perto do regime crítico, com consequências para o ruído.
Agora o cenário de capacidade
Se a pressão a montante cair para 9 bar(g) no pico de consumo, o Kv requerido sobe para 26,5. É esse número, e não o nominal, que define o tamanho da válvula. Com a regra de operar abaixo de 80–90% do curso na vazão máxima, a série comercial aponta para Kvs 32.
No cenário de controle (300 kg/h com 10 bar(g) a montante), o Kv requerido é 2,4. A próxima seção mostra o que isso significa no curso do obturador.
A equação acima é a forma básica da norma. Na especificação final, o cálculo deve incluir os fatores de geometria da tubulação adjacente (FP, xTP), principalmente quando há reduções acopladas ao corpo, e o xT certificado do modelo escolhido.
4. Rangeabilidade: a mesma válvula, estável ou instável
A ERP do exemplo precisa cobrir uma faixa de 10:1 (300 a 3.000 kg/h), com Kv entre 2,4 e 26,5 numa válvula Kvs 32. Se dividirmos um pelo outro, 2,4/32 = 7,5% da capacidade. A conclusão apressada é "opera abaixo de 10%, não serve". Essa conclusão só vale para uma das características de vazão.
- Característica linear: a vazão mínima fica em 8% do curso. O obturador trabalha a décimos de milímetro da sede, um pequeno movimento gera uma grande variação de vazão e o controle oscila (hunting).
- Igual porcentagem (R = 50): a mesma vazão mínima fica em 34% do curso, região estável. Por outro lado, a vazão máxima chega a 95%, sem reserva. Nesse caso, um Kvs 40 colocaria a faixa entre 28% e 89%.
Na prática:
- Redutoras autooperadas (ação direta ou pilotadas) se comportam de forma próxima da linear ou de abertura rápida. Para faixas acima de cerca de 10:1, a solução consagrada são duas redutoras em paralelo com setpoints escalonados: a menor, ajustada 0,2 a 0,3 bar acima, atende a carga base; a maior entra somente no pico.
- Válvulas de controle com posicionador e PID permitem escolher a característica (igual porcentagem é o usual em vapor) e, se necessário, operar duas válvulas em split range pelo controlador.
Não misture os dois conceitos: split range é uma estratégia de controle eletrônico. Em redutoras autooperadas o que existe é o escalonamento de setpoint.
5. Velocidades: por que a saída precisa ser maior que a entrada
Com o volume específico passando de 0,177 para 0,390 m³/kg, a velocidade na saída é o fator limitante. A referência usual para vapor saturado em distribuição é 25 a 40 m/s. Os diâmetros internos abaixo são de tubos Sch 40 conforme ASME B36.10M.
- Entrada: DN80 resolve (31 m/s).
- Saída: DN80 daria 68 m/s, com ruído, vibração e arraste de condensado. DN100 fica no limite (40 m/s). DN125 é a escolha correta (25 m/s), com redução excêntrica logo após a válvula (face plana embaixo, para não acumular condensado).
Dois pontos que costumam passar despercebidos:
- A velocidade na saída do corpo da válvula também precisa ser verificada, não só a da tubulação. Um corpo DN50 com redução imediata para DN125 pode ter velocidade altíssima no bocal de saída. A IEC 60534-8-3 traz o método de cálculo do ruído aerodinâmico. O limite de tolerância para 8 h diárias de exposição é de 85 dB(A), conforme a NR-15.
- Uma válvula menor que a linha não é erro. O erro é o contrário: escolher a válvula pelo diâmetro da linha. O corpo da válvula é definido pelo Kv; a tubulação é definida pela velocidade.
6. Expansão isentálpica: a redutora não seca vapor úmido
É comum ler que "o vapor sai levemente superaquecido da redutora, portanto seco". Isso só é verdade se ele já chegar praticamente seco.
- Vapor saturado seco a montante (h = 2.781 kJ/kg): sai a 166 °C em 4 bar(g), com 14 K de superaquecimento. Esse superaquecimento se dissipa em poucos metros de linha.
- Título 0,98 a montante (2% de água em massa, condição comum em linhas mal drenadas): sai com título 0,996. Continua úmido, e a água passa pela sede em alta velocidade.
- O limiar: para que o vapor saia seco em 4 bar(g), o título a montante precisa ser de pelo menos 0,984.
Por isso o separador de umidade com purgador antes da redutora não é opcional. Gotas de água na sede funcionam como jato abrasivo: é o wire drawing, que corta sulcos na sede e no obturador e destrói a estanqueidade.
Conjunto mínimo a montante:
- separador de umidade com purgador de boia;
- filtro Y com tela fina (para redutoras pilotadas, fabricantes costumam recomendar 100 mesh, cerca de 0,15 mm, porque o orifício do piloto é pequeno);
- linha com caimento no sentido do fluxo e pontos de drenagem em intervalos regulares, com bota coletora e purgador.
7. Consequências do erro de dimensionamento
Subdimensionamento: falta vapor no pico
A válvula chega a 100% de abertura e a pressão a jusante cai abaixo do setpoint. O consumidor mais exigente sente primeiro: trocador que não atinge temperatura, autoclave com ciclo alongado, cilindro secador com umidade residual no produto. Em alimentos e farmacêutico, isso vira risco de não conformidade do tratamento térmico.
O subdimensionamento não é o que torna o escoamento crítico: isso depende da razão de pressões, não do tamanho da válvula. O efeito real são velocidades muito altas na sede e no bocal de saída, com ruído e erosão.
Superdimensionamento: o erro mais comum e o mais caro
A sequência de falha é previsível:
- Operação colada na sede. Na maior parte do tempo, a válvula trabalha abaixo de 10% do curso.
- Hunting. Pequenos movimentos geram grandes variações de vazão, e a pressão oscila continuamente.
- Wire drawing. Vapor (e qualquer umidade) passa por uma fresta mínima em alta velocidade e corta a sede.
- Passagem com a válvula fechada. Em baixa carga, a pressão a jusante sobe lentamente acima do setpoint.
- A válvula de segurança passa a atuar. É a cena do início deste artigo, e o vapor aliviado é combustível jogado na atmosfera.
Quanto custa esse último passo? O gráfico abaixo converte a passagem pela sede em um orifício equivalente e calcula o vapor descarregado pela válvula de segurança.
Uma fresta equivalente a 3 mm descarrega cerca de 33 kg/h, ou R$ 63 mil por ano. A 6 mm, passa de R$ 250 mil por ano. Premissas: 6.240 h/ano (20 h/dia, 26 dias/mês) e custo do vapor de R$ 308/t, valor calculado para caldeira a gás natural com preços de 2021 (ver seção 8). Em caldeiras a biomassa o custo por tonelada é outro, mas a ordem de grandeza da perda se mantém.
E há um efeito em cascata: superdimensionar a ERP obriga a superdimensionar a válvula de segurança, porque ela precisa aliviar a vazão que a ERP consegue passar quando falha aberta.
8. Válvula de segurança: o erro de não instalar e o de dimensionar errado
Toda ERP cria um ponto em que um sistema projetado para pressão alta alimenta outro projetado para pressão baixa. O que separa os dois é uma válvula com mola, diafragma e sede, ou seja, um componente que pode falhar aberto. Sem um dispositivo de alívio a jusante, essa falha leva a pressão de geração inteira a trocadores, camisas e cilindros que não foram projetados para ela.
O que exige a norma
- NR-13 (redação da Portaria MTP nº 1.846/2022), item 13.5.1.2, alínea "a": vasos de pressão devem ter "válvula de segurança ou outro dispositivo de segurança com pressão de abertura ajustada em valor igual ou inferior à PMTA, instalado diretamente no vaso ou no sistema que o inclui". Uma PSV a jusante da ERP é, na prática, a forma de atender esse requisito para os equipamentos alimentados pela estação.
- A NR-13 classifica como risco grave e iminente a operação de equipamentos sem dispositivo de segurança ajustado com pressão de abertura igual ou inferior à PMTA.
- ASME Seção VIII, Div. 1 (UG-125): com um único dispositivo de alívio, a pressão no vaso não pode subir mais que 10% (ou 3 psi, o que for maior) acima da PMTA durante a descarga.
Um caso documentado
Um trabalho de conclusão de curso de Engenharia Mecânica (Lima, UFPE, 2021) analisou uma fábrica de embalagens de papelão ondulado com caldeira de 4 t/h a gás natural. O vapor era gerado a 11 kgf/cm² e distribuído sem redução para dois consumidores: cilindros secadores, que aceitavam 8 kgf/cm², e a mesa plana, que aceitava 4 kgf/cm².
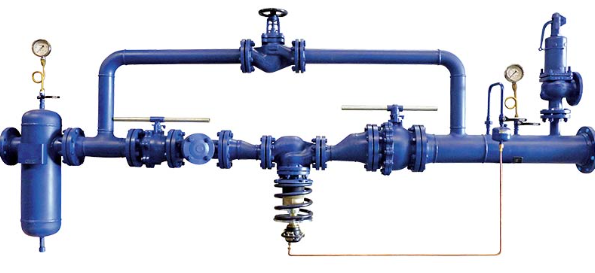
O trabalho recomendou corretamente duas ERPs, com separador de umidade, filtro Y, bloqueios, manômetros e by-pass. Um detalhe ilustra bem o tema desta seção: a especificação listada das estações não inclui válvula de segurança a jusante. Na estação da mesa plana, o by-pass manual de 1½" liga diretamente 11 kgf/cm² a um equipamento que, a partir daí, passa a operar a 4 kgf/cm². Se a PMTA desse equipamento for inferior à pressão de geração, basta um operador abrir o by-pass durante uma manutenção para criar uma condição de sobrepressão sem nenhuma proteção.
O caso não é uma exceção. Ele mostra um padrão frequente: a estação é especificada como um conjunto de redução, e a proteção fica para "depois".
Dimensionar pelo cenário certo
A PSV deve aliviar a maior vazão que pode chegar ao lado de baixa pressão em uma falha verossímil. São pelo menos dois cenários:
- ERP falha totalmente aberta, com a pressão máxima a montante.
- By-pass aberto: com frequência é o pior cenário, porque a globo manual do by-pass costuma ter Kv maior que o da própria redutora.
Exemplo, usando a estação da seção 3 (Kvs 32, 10 → 4 bar(g)), com PSV ajustada em 6 bar(g) (PMTA do trocador a jusante) e sobrepressão de 10%. A área requerida é calculada pela API 520 Parte I para vapor (Kd = 0,975):
com W em kg/h e P1 = pressão de alívio absoluta em kPa (6,6 bar(g) = 761 kPa abs).
- Pela vazão do processo (3.000 kg/h), a escolha seria o orifício J (830 mm²).
- Com a ERP falha aberta, passam 3.619 kg/h: são necessários 929 mm². O orifício J não alivia.
- Com o by-pass aberto (globo DN50, Kvs 40 ilustrativo), passam 4.524 kg/h: são necessários 1.161 mm², ou seja, orifício K.
A PSV escolhida pelo critério intuitivo não protege nenhum dos dois cenários de falha. A pressão subiria além dos 110% da PMTA, exatamente o que a norma proíbe.
Pontos de instalação
Ajuste ≤ PMTA do equipamento mais fraco a jusante, e com margem acima da pressão de operação para evitar atuações espúrias (tipicamente 10% ou 0,7 bar, o que for maior).
Nenhuma válvula de bloqueio entre a linha e a PSV. Se houver, a NR-13 exige dispositivo físico ou lacre com sinalização de advertência contra o bloqueio inadvertido.
Descarga para local seguro, com tubulação própria, drenada e suportada para absorver a reação.
Instalação a uma distância da ERP suficiente para evitar turbulência na entrada da PSV.
9. Onde está a economia de verdade ao reduzir a pressão
O argumento mais repetido para instalar uma ERP é: "vapor a pressão menor tem maior calor latente, então se gasta menos vapor". A conclusão está certa, mas o mecanismo está errado, e isso muda o tamanho da economia e quando ela de fato acontece.
O balanço correto
Na expansão isentálpica, o vapor que chega ao consumidor tem a mesma entalpia que saiu da caldeira (2.783 kJ/kg a 11 kgf/cm²). O calor entregue por quilo é a diferença entre essa entalpia e a do condensado que sai do equipamento:
Reduzindo a pressão de processo, o condensado sai mais frio e com menos entalpia, e cada quilo de vapor entrega mais calor. Aplicando ao caso da seção 8 (1.800 kg/h nos cilindros e 1.200 kg/h na mesa plana):
Consumidor | Pressão (kgf/cm²) | hf do condensado (kJ/kg) | Vapor necessário (kg/h) | Redução (kg/h) |
|---|---|---|---|---|
Cilindros secadores | 11 → 8 | 795 → 740 | 1.800 → 1.751 | 49 |
Mesa plana | 11 → 4 | 795 → 638 | 1.200 → 1.112 | 88 |
Total |
|
|
| 137 |
Com 520 h/mês e custo do vapor de R$ 308/t, isso representa cerca de R$ 21,9 mil por mês. O método da razão de calores latentes daria 109 kg/h, uma subestimativa de cerca de 20%.
A condição que quase ninguém verifica
Essa economia se converte em combustível somente se a energia extra do condensado de alta pressão hoje está sendo perdida: condensado descartado, ou retorno a tanque atmosférico com o flash ventilado. Nessas condições, o condensado a 11 kgf/cm² gera 16,7% de flash ao chegar à pressão atmosférica; a 4 kgf/cm², são 9,7%.
Se a planta já recupera o flash ou retorna condensado pressurizado, o ganho de combustível com a redução de pressão diminui muito. Nesse caso, o benefício passa a ser outro: menores perdas térmicas e por vazamentos nas linhas e purgadores a jusante, temperatura de superfície menor para produtos termossensíveis e controle mais estável.
Moral para quem aprova o investimento: peça que o cálculo de payback de uma ERP mostre o balanço de energia completo, incluindo o destino do condensado. Uma economia baseada apenas em "calor latente maior" pode estar certa por acaso ou superestimada.
10. Tipo de válvula e arranjo da estação
Tecnologia | Quando usar | Ponto de atenção |
|---|---|---|
Redutora de ação direta | Vazões pequenas a médias, tolerância de pressão folgada | Droop: a pressão a jusante cai à medida que a vazão aumenta. Deve ser quantificado na curva do fabricante |
Redutora pilotada | Vazões médias a altas, pressão estável, maior capacidade por DN | Piloto e linha de impulso são sensíveis a sujeira: exige filtragem fina e vapor seco |
Válvula de controle com posicionador e PID | Setpoint variável, integração ao supervisório, processos críticos | Maior custo; permite escolher a característica e registrar histórico |
Para materiais e classe de pressão, a referência é a ASME B16.34 (válvulas) e a ASME B16.5 ou EN 1092-1 (flanges). Use um padrão único em todo o conjunto: a mistura de padrões em instalações ampliadas ao longo dos anos é fonte recorrente de vazamento e retrabalho. Em serviço severo, o trim em aço inoxidável endurecido ou com revestimento duro aumenta a resistência à erosão.
Os itens em laranja são os mais omitidos ou mal executados:
- Linha de impulso do piloto: tomada a pelo menos 10 diâmetros após a redução, longe de curvas e de turbulência. Tomada perto demais da válvula lê uma pressão que não é a do processo e gera hunting, mesmo com a válvula bem dimensionada. Siga o manual do fabricante.
- By-pass: precisa existir para manutenção, mas entra obrigatoriamente no cálculo da PSV. Se possível, use uma válvula de by-pass com Kv próximo ao da redutora, e não uma globo do diâmetro da linha.
- PSV a jusante: ajuste ≤ PMTA do equipamento mais fraco, dimensionada pelo pior cenário (seção 8).
11. Checklist: o que exigir antes de comprar uma ERP
Salve esta lista. Ela serve tanto para quem específica quanto para quem compra e precisa comparar propostas.
Dados que você precisa fornecer
Dado | Detalhe necessário |
|---|---|
Aplicação | Tipo de consumidor (trocador, autoclave, cilindro, camisa) e criticidade da pressão |
Vazão | Máxima de pico, nominal e mínima (kg/h), a partir de balanço térmico |
Pressão a montante | Mínima, nominal e máxima, em bar(g) |
Pressão a jusante | Setpoint e tolerância admissível, validados com o fabricante do consumidor |
Estado do vapor | Saturado seco, úmido (título estimado) ou superaquecido (temperatura) |
PMTA a jusante | Do equipamento mais fraco, conforme placa e prontuário NR-13 |
Tubulação existente | DN e schedule de entrada e saída, padrão de flange |
Condensado | Destino atual (descarte, tanque atmosférico, retorno pressurizado) |
Ambiente e automação | Ruído admissível, espaço, necessidade de sinal remoto ou setpoint variável |
O que a proposta do fornecedor deve mostrar
- Cálculo de Kv nos cenários de capacidade e de controle, com γ e xT declarados
- Posição de curso nas vazões máxima e mínima (alvo: entre 10% e 90%)
- Solução para rangeabilidade acima de 10:1 (duas válvulas ou característica adequada)
- Velocidade no bocal de saída e na tubulação a jusante; ruído estimado pela IEC 60534-8-3
- Separador, filtro e drenagem a montante
- PSV dimensionada pelo maior entre "ERP falha aberta" e "by-pass aberto", com ajuste ≤ PMTA
- Normas de projeto e classe de pressão coerentes em todo o conjunto
Uma proposta que traz apenas "válvula redutora DN50" e um preço não é uma proposta de engenharia. É uma cotação de catálogo, e o risco do dimensionamento fica com você.
12. Conclusão
Uma estação redutora que funciona por décadas e uma que exige intervenção a cada parada costumam ter o mesmo preço de compra. O que as diferencia são algumas horas de engenharia antes do pedido:
- Kv calculado com o γ correto e nos dois cenários críticos;
- característica de vazão e número de válvulas compatíveis com a rangeabilidade real;
- saída dimensionada pela velocidade, não pelo diâmetro da linha;
- vapor seco garantido antes da válvula;
- válvula de segurança presente e dimensionada pelo pior cenário de falha, não pelo processo.
Na RDC Componentes, tratamos a redução de pressão como parte do sistema de vapor inteiro: geração, distribuição, consumo e condensado. Trabalhamos com a linha Bermo de válvulas redutoras, válvulas de segurança, separadores de umidade, filtros e purgadores, e entregamos o dimensionamento junto com o equipamento, com as contas abertas, como neste artigo.
Sua ERP oscila, a válvula de segurança atua em baixa carga ou você está especificando uma estação nova? Envie para a nossa engenharia os dados do checklist da seção 11. Devolvemos o cálculo de Kv, a verificação de velocidades e o dimensionamento da válvula de segurança para a sua aplicação.
RDC Componentes de Processos Industriais · Anápolis/GO
Referências
IEC 60534-2-1: Industrial-process control valves – Flow capacity – Sizing equations for fluid flow under installed conditions.
IEC 60534-8-3: Control valve aerodynamic noise prediction method.
API Standard 520, Part I: Sizing, Selection, and Installation of Pressure-relieving Devices. API Standard 526: Flanged Steel Pressure-relief Valves (áreas de orifício).
ASME Boiler and Pressure Vessel Code, Section VIII, Division 1, UG-125.
ASME B36.10M (dimensões de tubos), ASME B16.34 (válvulas), ASME B16.5 (flanges).
Ministério do Trabalho. NR-13 – Caldeiras, Vasos de Pressão, Tubulações e Tanques Metálicos de Armazenamento, redação da Portaria MTP nº 1.846/2022 e retificações.
Ministério do Trabalho. NR-15 – Atividades e Operações Insalubres, Anexo 1.
IAPWS-IF97: formulação industrial das propriedades termodinâmicas da água e do vapor.
Bermo. Tabela de vapor saturado. bermo.com.br/downloads/tabelas-tecnicas/
LIMA, K. L. X. Análise da eficiência energética em instalação de vapor de uma fábrica de embalagens de papel. Trabalho de Conclusão de Curso (Engenharia Mecânica), Universidade Federal de Pernambuco, Recife, 2021.
Aviso técnico
Os exemplos numéricos são ilustrativos e foram calculados pela RDC Componentes com as premissas declaradas em cada seção. O custo do vapor (R$ 308/t) reflete preços de gás natural de 2021 e deve ser recalculado com os dados atuais de cada planta. O dimensionamento executivo de estações redutoras, válvulas de segurança e tubulações deve ser feito por profissional habilitado, com dados reais do processo e coeficientes certificados dos equipamentos selecionados.